Trent’anni di titanio: come si evolve la stampa 3D nella manifattura del gioiello
Dalla sperimentazione degli anni Novanta alla stampa additiva, DIFI – il laboratorio di Valenza guidato da Anselmo Novarese trasferisce nella gioielleria competenze nate per l’aerospazio e il biomedicale
Per oltre un secolo la manifattura del gioiello è rimasta legata agli stessi materiali e processi produttivi. Oro, platino e microfusione hanno definito il modo di progettare e costruire un oggetto prezioso. L’introduzione del titanio ha modificato questo equilibrio non soltanto per le proprietà del materiale, ma perché ha portato nella gioielleria tecnologie sviluppate per l’aerospaziale, il biomedicale e la meccanica di precisione. La stampa additiva, nata in ambito industriale, ha introdotto nuovi criteri progettuali, controlli qualitativi e una diversa gestione della materia prima.
Tra le realtà che hanno contribuito a questo passaggio c’è D.I.F.I., laboratorio fondato a Valenza da Anselmo Novarese, che lavora il titanio da oltre trent’anni. Il suo interesse per il titanio nasce all’inizio degli anni Novanta, quando il materiale era ancora quasi assente dalla gioielleria: «Trent’anni fa mi sembrava fantascienza poter disporre di componenti così resistenti e allo stesso tempo così leggeri. Avendo una passione per i motori, ho cercato di contaminare il mondo del gioiello».
A questo si aggiungono l’incontro con i gioielli di Joel Arthur Rosenthal a Parigi, tra i primi a impiegare il titanio nell’alta gioielleria, e il contatto con il settore dei materiali compositi durante la progettazione nautica legata al Moro di Venezia: «Acquisii il know-how dei compositi tramite una persona che lavorava a stretto contatto con DuPont».
Materie prime: dalla polvere di titanio alla fusione laser
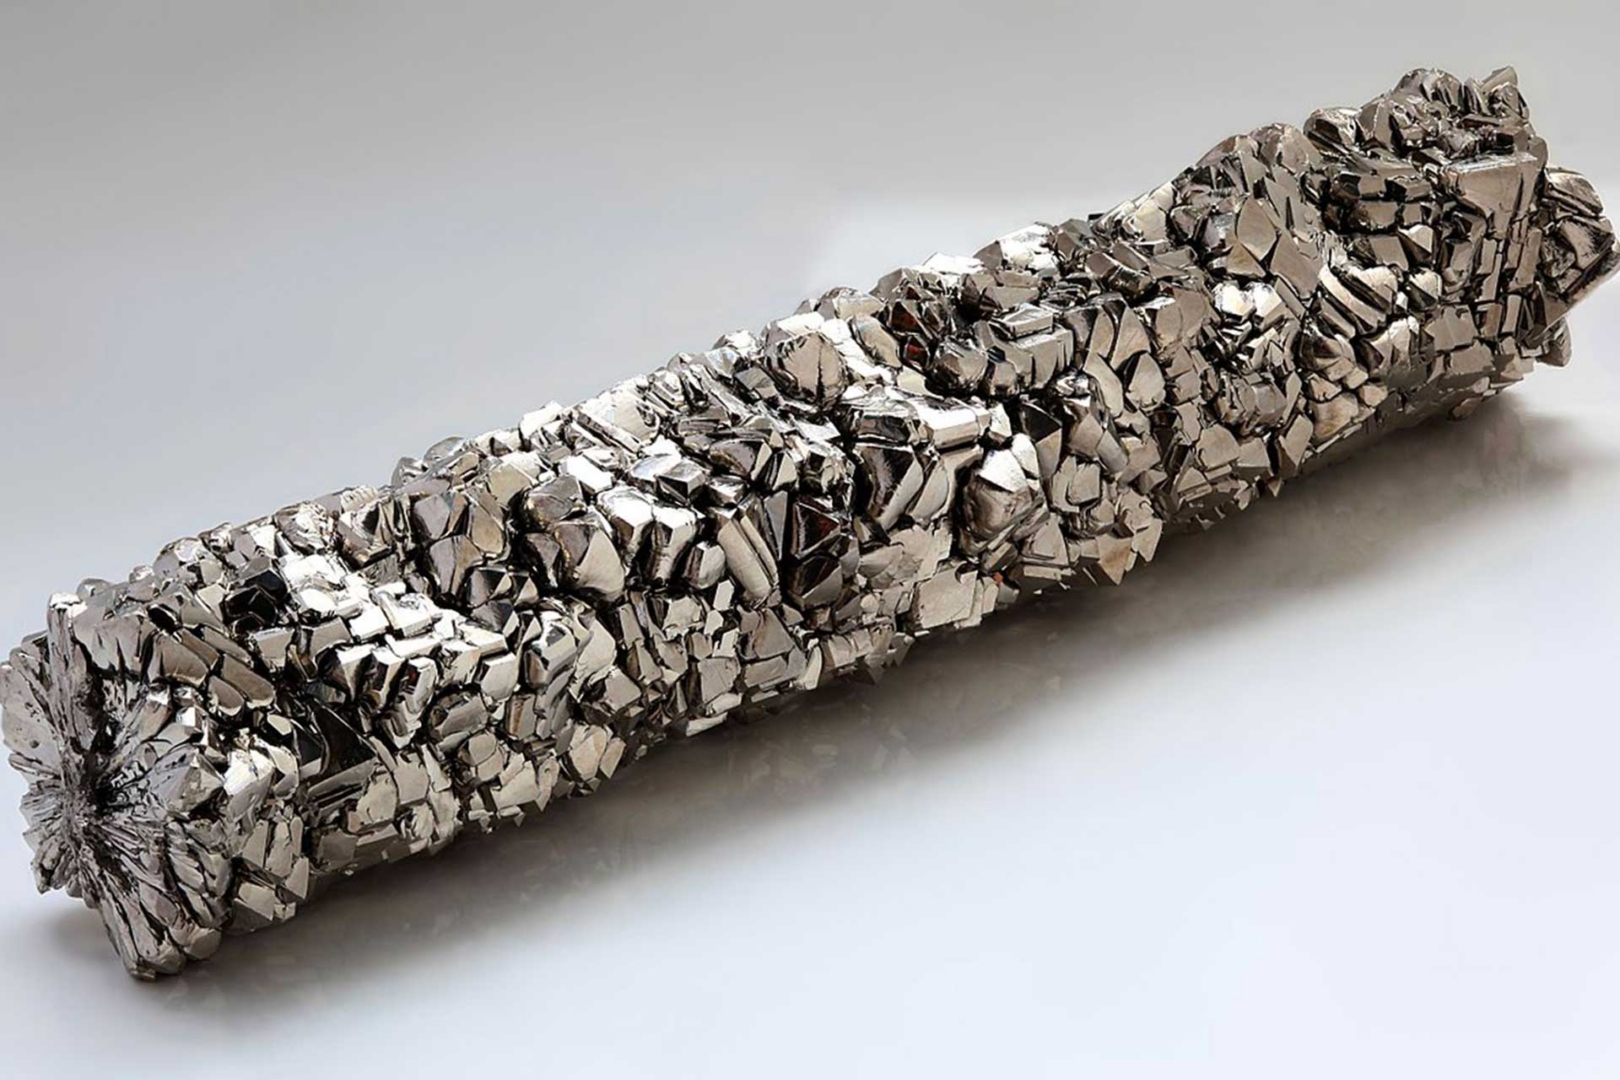
A differenza dei metalli preziosi tradizionalmente utilizzati in gioielleria, il titanio destinato alla stampa additiva non viene lavorato a partire da lingotti, ma da una polvere metallica ottenuta mediante atomizzazione. Il metallo viene atomizzato mediante getti di gas inerte che lo trasformano in microsfere. Le particelle vengono poi selezionate in base alla granulometria, necessaria a garantire una fusione laser omogenea.
Per la gioielleria vengono impiegate polveri di titanio puro, le stesse utilizzate anche nelle applicazioni biomedicali: «Il titanio viene estratto prevalentemente in Canada o in Australia e poi trasformato mediante un processo di atomizzazione che genera una polvere sottilissima. Per noi è fondamentale utilizzare una polvere di eccellenza, la stessa impiegata nel settore delle protesi».
La provenienza certificata della polvere consente di controllare l’intera filiera estrattiva, verificando sia la purezza del materiale sia la sua origine: «La tracciabilità garantisce la purezza delle polveri e soprattutto la provenienza certa del metallo. Vogliamo essere sicuri che non arrivi da Paesi in guerra o da miniere che sfruttano il lavoro minorile».
Microfusione e stampa additiva a confronto
L’introduzione del titanio nella gioielleria ha coinciso con la diffusione della stampa additiva. A differenza della microfusione, che rimane la tecnica di riferimento per gran parte della produzione orafa, la stampa 3D costruisce il componente consolidando il metallo strato dopo strato a partire da una polvere metallica. Cambia così il rapporto con la materia prima, la gestione degli scarti e, di conseguenza, parte dell’impatto del processo produttivo.
Nella microfusione il gioiello nasce da un modello in cera inserito in uno stampo refrattario. Durante la colata il metallo riempie anche canali di alimentazione e supporti che vengono eliminati al termine della lavorazione. Il metallo recuperato può essere rifuso, mentre lo stampo in gesso deve essere sostituito a ogni ciclo.
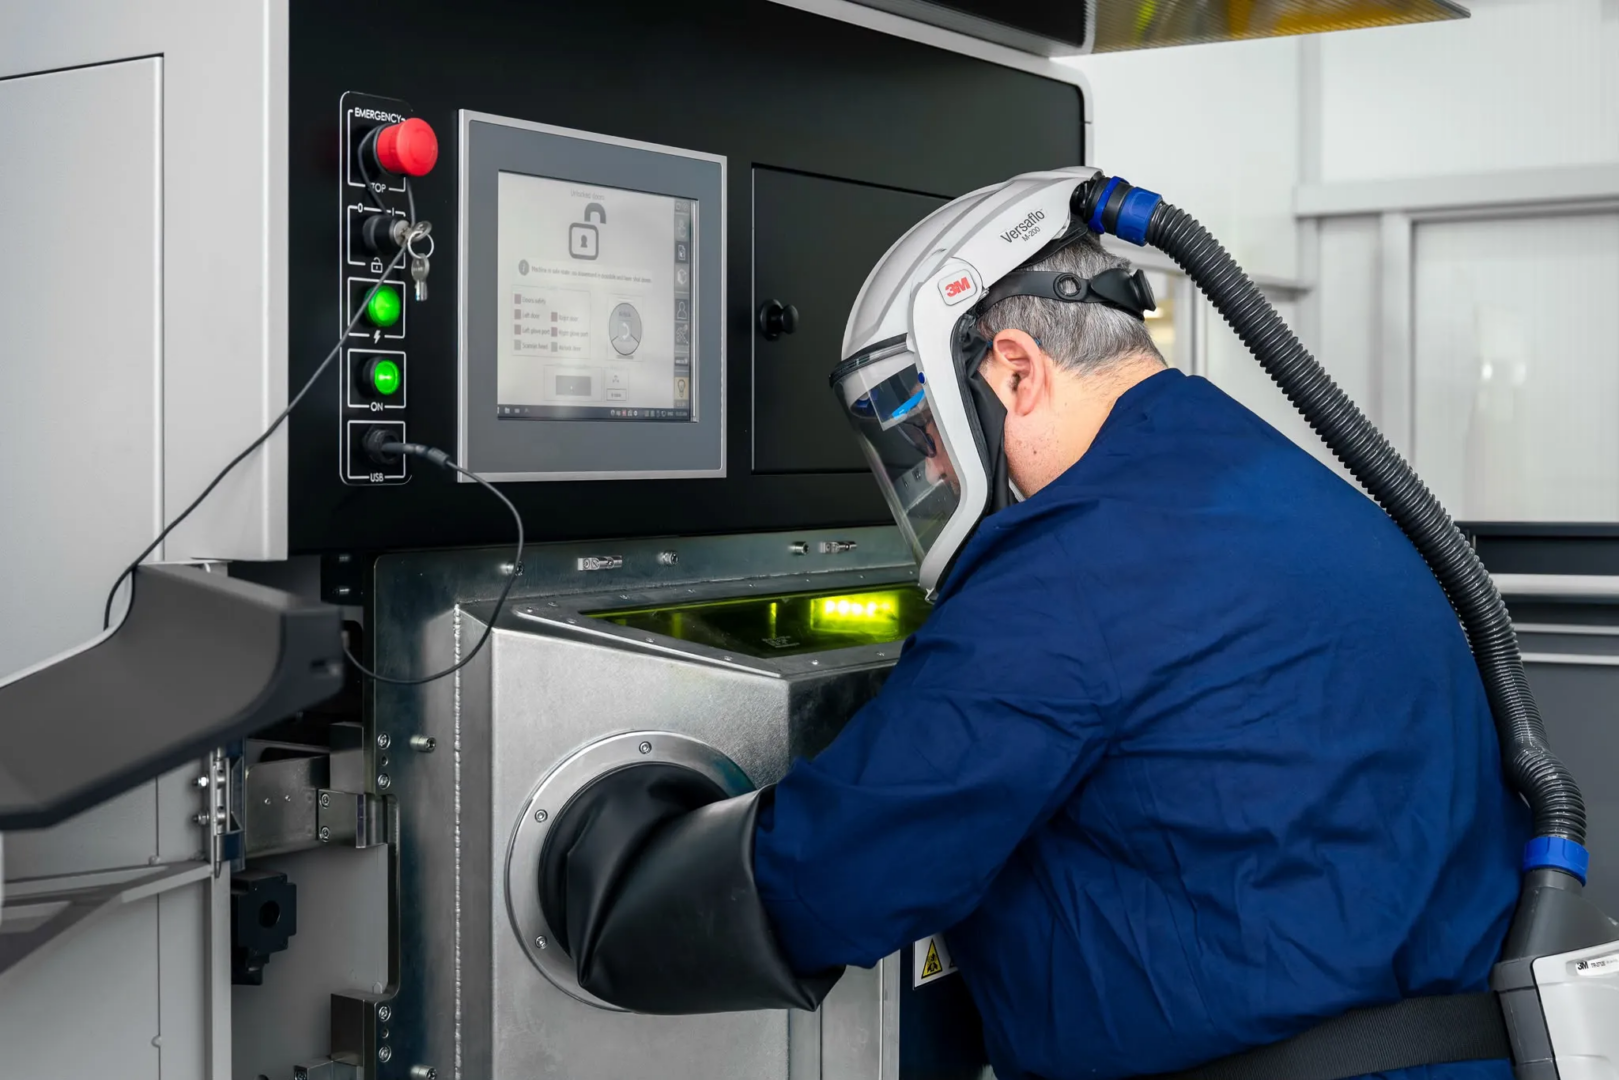
Nella stampa additiva, invece, il laser fonde soltanto la polvere necessaria alla costruzione del pezzo. Quella non consolidata sostiene il componente durante la lavorazione e, una volta terminata la stampa, viene recuperata, controllata e restituita al produttore per essere raffinata e reintrodotta nella filiera: «Stampiamo poco più del materiale che ci serve. Le polveri residue vengono raccolte e una volta all’anno ritornano al fornitore, che le raffina e le reintroduce nella produzione. Lo scarto è minimo».
La stampa additiva elimina alcune operazioni tipiche della microfusione, come la preparazione degli stampi, la combustione delle cere e la demolizione del rivestimento refrattario. Nelle geometrie più complesse consente inoltre di limitare il materiale impiegato alla sola struttura del gioiello, riducendo gli sfridi generati durante la produzione: «Oggi, dal punto di vista ambientale, la stampa additiva è il metodo migliore disponibile per produrre oggetti in metallo. Se tutto il ciclo fosse alimentato da energia rinnovabile, dall’atomizzazione fino alla stampa, sarebbe possibile ridurre ulteriormente l’impatto energetico della produzione».
Come la stampa 3D cambia la progettazione del gioiello prima ancora dell’oggetto
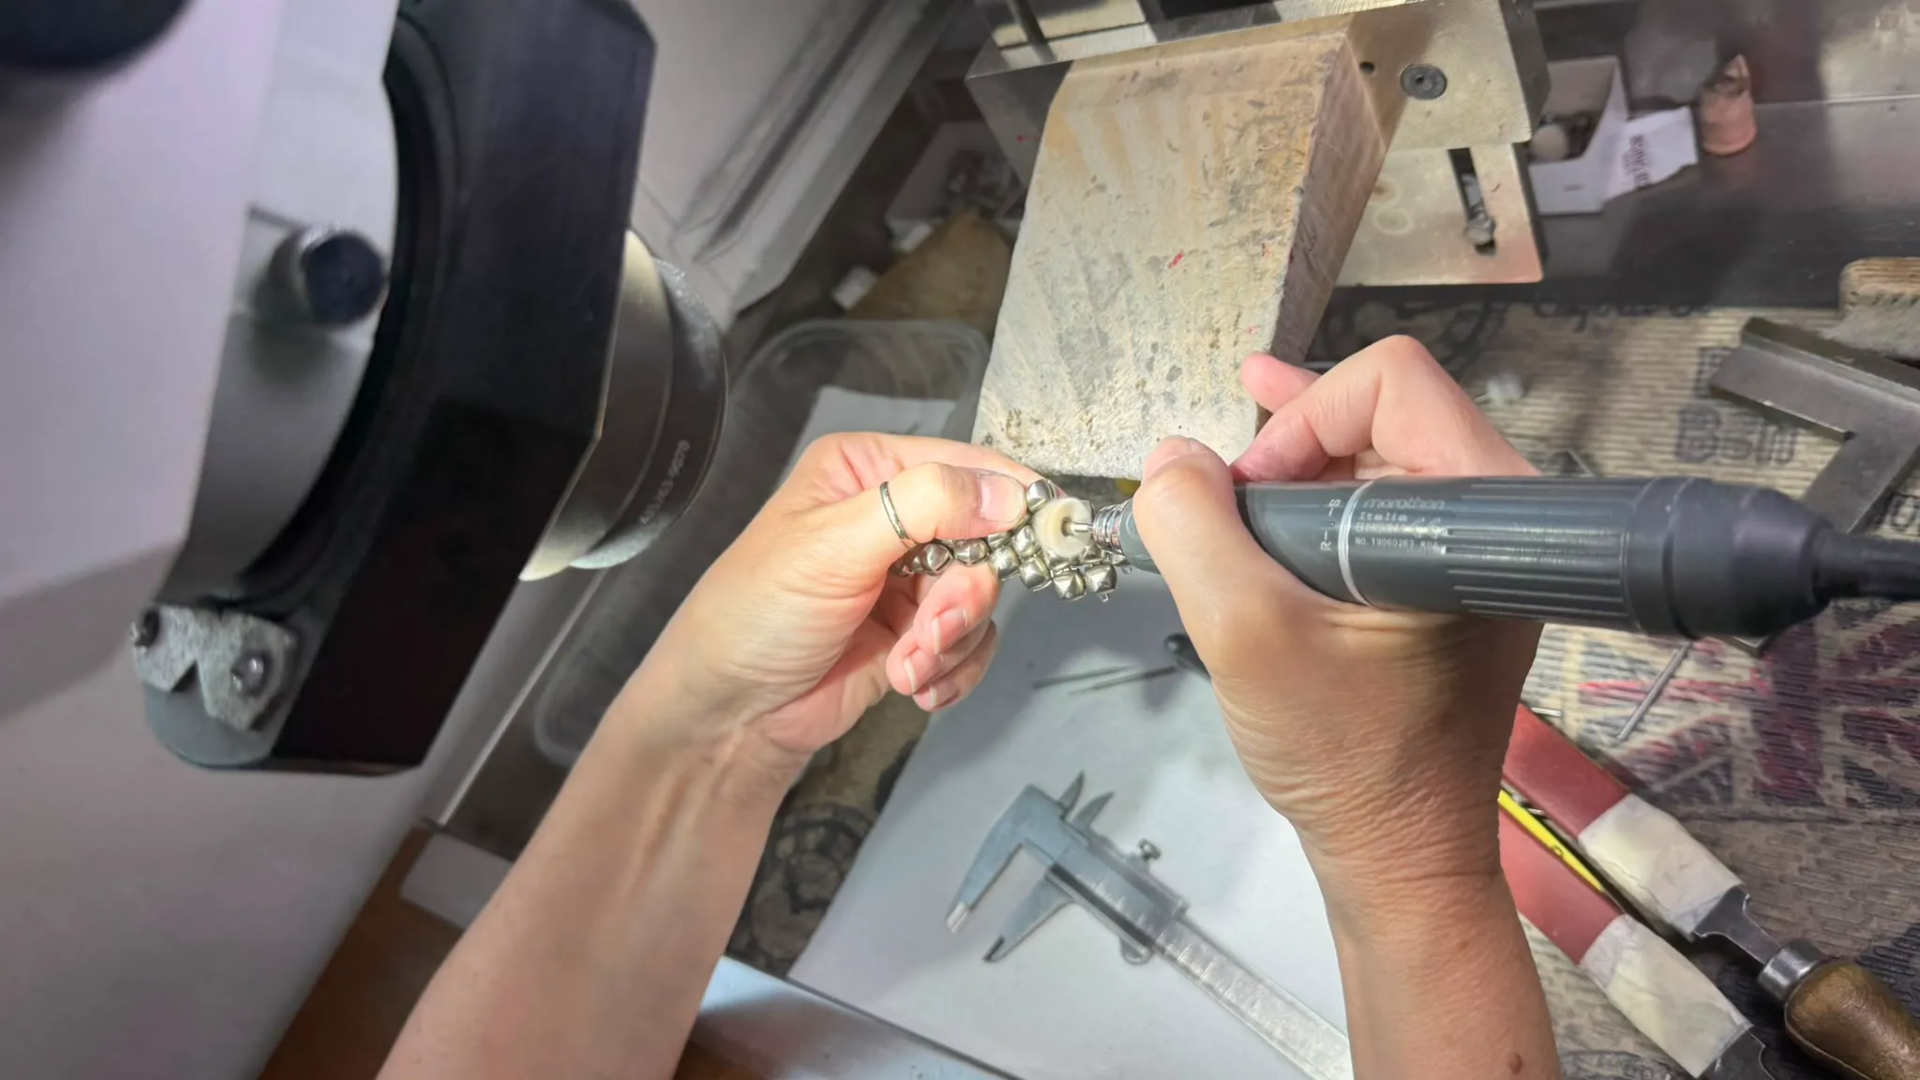
Se nella microfusione alcune scelte possono essere adattate durante la lavorazione, la stampa 3D richiede che il progetto definisca fin dall’inizio l’intero processo produttivo. Geometrie, punti di saldatura, sequenza di assemblaggio e finiture vengono stabiliti prima della produzione, integrando modellazione digitale e competenze artigianali: «Se un gioiello in oro richiede cinquanta o sessanta ore di manifattura, nel titanio le tempistiche raddoppiano. È un metallo che non consente l’errore. L’oro permette di recuperare una lavorazione; il titanio molto meno».
Alla fase di disegno seguono la modellazione CAD, i prototipi in resina e la stampa del componente. Ogni elemento viene progettato tenendo conto delle lavorazioni successive, affinché assemblaggio, saldature e finiture possano essere eseguiti senza compromettere la struttura del gioiello.
Questo approccio amplia anche le possibilità progettuali. La stampa additiva consente di realizzare pareti più sottili rispetto alla microfusione, riducendo il peso senza compromettere la resistenza della struttura e permettendo di sviluppare geometrie organiche difficilmente ottenibili con la fusione tradizionale.
Metallocromia: il colore nasce dal metallo
Nel titanio il colore può essere ottenuto senza pigmenti, smalti o rivestimenti colorati. La superficie viene sottoposta a un processo elettrochimico che modifica lo spessore dello strato di ossido naturalmente presente sul metallo.
La variazione di pochi nanometri è sufficiente a cambiare il modo in cui la luce interferisce con la superficie, generando tonalità differenti. Il principio fisico è lo stesso osservabile nelle ali di alcuni insetti, nelle piume dei pavoni o nelle bolle di sapone, il cui colore non deriva da sostanze coloranti, ma dall’interferenza della luce: «Noi usiamo prevalentemente la metallocromia. È una reazione del metallo quando viene aggredito da sostanze acide e da corrente: genera una patina biocompatibile. In base allo spessore di questa patina la luce si scompone e si vedono i colori tipici dell’arcobaleno».
Accanto alla metallocromia vengono utilizzati anche rivestimenti PVD e DLC (Diamond Like Carbon), già diffusi nell’orologeria tecnica e nella meccanica di precisione quando sono richieste superfici particolarmente resistenti all’abrasione. Qualsiasi contaminazione metallica lasciata da utensili impiegati su altri materiali può alterare la formazione dell’ossido e compromettere la colorazione.
Tomografia industriale: osservare ciò che rimane invisibile
La stampa additiva ha introdotto nella gioielleria strumenti di controllo mutuati dall’aerospazio e dal biomedicale. Tra questi c’è la tomografia computerizzata industriale, che utilizza raggi X per ricostruire tridimensionalmente il componente senza alterarlo. La tecnica consente di individuare porosità, microcavità e discontinuità interne generate durante la fusione laser, verificando la qualità del materiale oltre la superficie del gioiello.
Nella produzione additiva la tomografia viene impiegata soprattutto nelle fasi di sviluppo del processo. L’analisi dei primi componenti permette di mettere in relazione parametri di stampa, geometrie e difetti interni, fornendo indicazioni utili per affinare la lavorazione e ridurre la variabilità tra un pezzo e l’altro. Una volta stabilizzato il processo, i controlli possono proseguire a campione.
Anche D.I.F.I. ha adottato questa tecnologia durante lo sviluppo della propria produzione in titanio: «Per due anni abbiamo fatto passare tutti gli oggetti all’interno di una macchina per la tomografia assiale. Questo ci ha permesso di individuare alcune criticità e ridurre progressivamente la percentuale di scarto. Oggi facciamo controlli a campione e analizziamo i pezzi nei laboratori esterni».
Il titanio nell’alta gioielleria: quando il peso diventa un elemento progettuale
Le proprietà del titanio ampliano le possibilità progettuali dell’alta gioielleria. Il rapporto tra resistenza e peso consente di sviluppare volumi e geometrie che con l’oro o il platino richiederebbero compromessi strutturali o inciderebbero sensibilmente sull’indossabilità del gioiello.
Con una densità di circa 4,5 g/cm³, il titanio pesa meno di un quarto dell’oro a 18 carati e poco più di un quinto del platino, mantenendo uno dei più elevati rapporti resistenza/peso tra i metalli utilizzati in gioielleria. Questo permette di aumentare dimensioni e complessità delle strutture senza incrementarne proporzionalmente il peso: «Possiamo sviluppare orecchini oversize mantenendo un peso inferiore rispetto a quello di un normale orecchino in oro. Si possono indossare oggetti di grandi dimensioni senza avere i problemi tipici dei metalli preziosi, che rimangono inevitabilmente più pesanti».